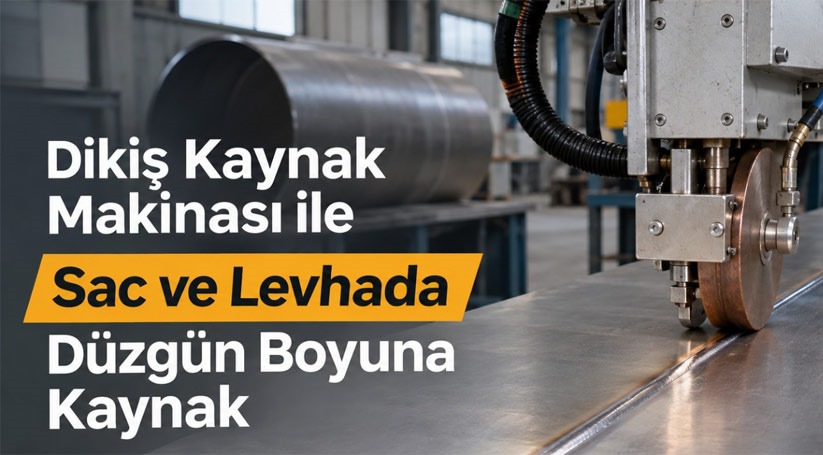
Uzun bir sac levhanın birleşim hattını baştan sona aynı kalitede kaynatmak, kısa bir kaynak dikişi oluşturmaktan farklı zorluklar taşır.
Torcun ilerleme hızındaki değişimler, parçanın hareket etmesi veya kaynak ağzının hat boyunca düzgün kalmaması, dikişin görünümünü ve birleşimin niteliğini etkileyebilir. Özellikle silindirik gövdeler ve uzun levha birleşimlerinde bu değişkenlerin kontrol altında tutulması gerekir. Doğrusal kaynak sistemleri, iş parçasını sabitleyerek kaynak torcunun belirlenen hat üzerinde kontrollü ilerlemesini sağlamak amacıyla kullanılır.
Endüstriyel üretimdedikiş kaynak makinası olarak da anılan doğrusal kaynak sistemleri, düz sac ve levhaların yanı sıra silindirik, konik veya dikdörtgen biçimde bükülmüş parçaların boyuna birleştirilmesinde kullanılır. Temel çalışma prensibi, kaynak yapılacak kenarların uygun konumda tutulması ve torcun birleşim çizgisi boyunca belirlenen hızla hareket etmesidir. Böylece operatörün uzun bir hat boyunca torcu elle taşımasından kaynaklanan hareket farklılıkları azaltılabilir.
Boyuna Kaynak İşleminin Temel Mantığı
Boyuna kaynak, bir iş parçasının uzunluğu boyunca uzanan birleşim hattında yapılan kaynak işlemidir. Örneğin düz bir sac levha silindirik biçimde büküldüğünde, birbirine yaklaşan kenarlar gövde boyunca bir birleşim çizgisi oluşturur. Bu çizginin kaynakla birleştirilmesi, silindirik gövdenin imalatındaki temel aşamalardan biridir.
Düz plakaların uç uca birleştirilmesinde de benzer bir işlem uygulanır. Burada önemli olan yalnızca kaynak metalinin birleşim bölgesine aktarılması değildir. Parçaların hizalanması, kaynak ağzının hazırlanması, torcun konumu ve ilerleme hareketi de sonucu doğrudan etkiler.
Boyuna kaynak makinası, özellikle doğrusal birleşim hattı bulunan parçaların üretiminde hareket kontrolünü mekanik bir düzene taşır. Kaynak işleminin gerçekleştiği noktaya göre parça sabit tutulurken torç doğrusal bir yol izler. Kaynak yöntemine uygun parametreler seçildiğinde dikiş boyunca daha tutarlı bir uygulama elde etmek mümkün olur.
Sac ve Levha Sıkma Sistemi Nasıl Çalışır?
Doğrusal kaynak işleminde ilk aşama, birleştirilecek parçaların doğru konumda hazırlanmasıdır. Sac kenarları birbirine göre uygun biçimde hizalanmalı ve birleşim hattı torcun izleyeceği güzergahla örtüşmelidir. Sıkma sistemi bu konumun kaynak sırasında korunmasına yardımcı olur.
Kaynak esnasında oluşan ısı, metalde genleşme ve sonrasında büzülme meydana getirir. Özellikle uzun birleşimlerde bu etkiler parçanın şeklini değiştirebilir. Uygun bir sıkma düzeni, parçanın istenmeyen hareketlerini sınırlandırarak kaynak hattının kontrolünü kolaylaştırır.
Ancak sıkma kuvvetinin varlığı tek başına kusursuz bir sonuç anlamına gelmez. Parçanın geometrisi, kenar hazırlığı ve uygulanan kuvvetin iş parçasına uygunluğu birlikte değerlendirilmelidir. Yanlış hizalanmış kenarların güçlü biçimde sabitlenmesi, başlangıçtaki hazırlık hatasını ortadan kaldırmaz.
Silindirik veya konik gövdelerde birleşim hattının makine üzerinde doğru konuma getirilmesi ayrıca önem taşır. Büküm işleminden kalan şekil farklılıkları, kenarların aynı çizgi üzerinde buluşmasını zorlaştırabilir. Bu nedenle kaynak öncesi hazırlık, makinenin ilerleme hareketi kadar belirleyicidir.
Kaynak Torcunun Sabit Hızla İlerlemesi Ne Sağlar?
Uzun bir kaynak dikişinde torcun hareketi, birleşimin farklı noktalarında benzer koşullar oluşturulması açısından önemlidir. Manuel kaynakta operatör, torcu ilerletirken kaynak banyosunu takip eder ve hızını duruma göre değiştirir. Bu yöntem deneyimli uygulayıcıların kontrolüne dayanır ancak uzun hatlarda hareketin aynı biçimde sürdürülmesi zorlaşabilir.
Doğrusal kaynak makinesinde ise torcun hareketi mekanik olarak yönlendirilir. Seçilen ilerleme hızı, kaynak boyunca daha tutarlı bir hareket düzeni kurulmasına yardımcı olur. Kaynak akımı, gerilim, tel besleme veya diğer yöntem parametreleriyle birlikte değerlendirildiğinde bu kontrol, dikişin görünümündeki ve oluşumundaki değişkenliği azaltabilir.
Buradaki önemli ayrım, sabit hız ile doğru hızın aynı şey olmamasıdır. İş parçasına uygun olmayan bir hızın sürekli korunması da kaynak hatalarına yol açabilir. Çok hızlı ilerleme yetersiz birleşme veya uygun olmayan dikiş geometrisi oluşturabilirken, gereğinden yavaş hareket aşırı ısı girdisine ve şekil değişikliklerine neden olabilir.
Bu nedenle makinenin sağladığı hareket tekrarlanabilirliği, doğru kaynak parametrelerinin belirlenmesiyle birlikte değerlendirilmelidir.
İçten ve Dıştan Boyuna Kaynak Uygulamaları
Bükülmüş metal gövdelerin kaynak işlemlerinde birleşim hattına erişim yönü değişebilir. Bazı parçaların dış yüzeyinden kaynak yapılması uygunken, farklı üretim gereksinimlerinde iç yüzeyden uygulama tercih edilebilir.
İçten kaynak, torcun gövdenin iç tarafındaki birleşim bölgesine erişebildiği durumlarda değerlendirilir. Dıştan kaynak ise birleşim hattına parçanın dış yüzeyinden ulaşılmasını sağlar. Seçilecek yöntem; iş parçasının geometrisine, kaynak prosedürüne, birleşimin kullanım amacına ve erişim koşullarına bağlıdır.
Kamesh Welding tarafından sunulan doğrusal kaynak makinası, ürün açıklamasına göre içten ve dıştan kaynak uygulamalarına imkan veren bir sistemdir. Firma, düz plakaların yanında silindirik, konik ve dikdörtgen biçimde bükülmüş parçaların boyuna kaynak işlemlerini de ürünün kullanım alanları arasında belirtmektedir.
Bununla birlikte içten ve dıştan kaynak yapılabilmesi, her iş parçasının her iki yönden de aynı koşullarda işlenebileceği anlamına gelmez. Parça biçimi, torcun erişimi ve kullanılacak kaynak yönteminin gereksinimleri uygulama öncesinde değerlendirilmelidir.
Elle Yapılan Uzun Kaynak Dikişlerinde Karşılaşılan Sorunlar
Manuel kaynak birçok imalat işinde gerekli ve kullanışlı bir yöntemdir. Özellikle değişken geometrili parçalar, onarım işlemleri ve erişimi güç bölgelerde operatörün hareket serbestliği önemli bir avantaj sağlayabilir. Ancak benzer uzunluktaki doğrusal dikişlerin tekrarlandığı üretimlerde bazı zorluklar belirginleşir.
- İlerleme hızındaki değişimler: Operatörün el hareketi, duruşu ve kaynak banyosunu izleme biçimi dikiş boyunca farklılık gösterebilir.
- Torç açısının korunması: Uzun birleşimlerde torcun çalışma açısını ve kaynak bölgesine uzaklığını tutarlı biçimde korumak zorlaşabilir.
- Parça hareketi: Yetersiz sabitleme nedeniyle birleşim hattında açıklık veya konum değişikliği oluşabilir.
- Isı girdisinin değişmesi: İlerleme hızı ve diğer parametrelerdeki farklılıklar, parçanın farklı bölgelerinde değişen ısıl etkilere neden olabilir.
- Operatör yorgunluğu: Uzun süre aynı hareketin sürdürülmesi fiziksel yük oluşturabilir ve uygulamanın tutarlılığını etkileyebilir.
Doğrusal kaynak sistemlerinin temel katkısı, bu değişkenlerin özellikle hareket ve sabitlemeyle ilgili bölümünü mekanik olarak kontrol edebilmesidir. Bununla birlikte makine kullanımı; uygun parça hazırlığının, kaynak prosedürünün, operatör gözetiminin veya kalite kontrolünün yerine geçmez.
Hangi Kaynak Yöntemleriyle Kullanılabilir?
Doğrusal kaynak sisteminin çalışma hareketi ile kaynak metalini oluşturan işlem birbirinden ayrı değerlendirilmelidir. Makine, iş parçasının konumlandırılması ve torcun hareketinin düzenlenmesi görevini üstlenirken birleşim, seçilen kaynak yöntemiyle gerçekleştirilir.
Kamesh Welding ürün bilgisinde TIG, gazaltı ve tozaltı kaynak sistemlerinin doğrusal kaynak makinasıyla senkron çalışabildiği belirtilmektedir. Bu yöntemlerin kullanım koşulları birbirinden farklıdır.
TIG kaynağı, kaynak banyosunun kontrollü yönetilmesinin önemli olduğu uygulamalarda değerlendirilebilir. Gazaltı kaynak, uygun tel ve koruyucu gaz kullanılarak çeşitli metal imalatlarında uygulanır. Tozaltı kaynak ise kaynak bölgesinin granül kaynak tozu altında korunduğu ve uygun birleşim geometrilerinde kullanılan bir yöntemdir.
Hangi yöntemin tercih edileceği yalnızca makinenin hareket kabiliyetine göre belirlenmez. Malzeme türü, birleşim hazırlığı, istenen kaynak özellikleri, üretim koşulları ve uygulanacak kaynak prosedürü birlikte dikkate alınmalıdır.
Boyuna Kaynak Hangi Üretimlerde Kullanılır?
Boyuna birleşim ihtiyacı, sac şekillendirme ve metal gövde imalatının çeşitli alanlarında görülür. Düz levhaların birleştirilmesinden bükülmüş gövdelerin kapatılmasına kadar farklı üretim süreçlerinde doğrusal kaynak hareketinden yararlanılabilir.
Kamesh Welding, doğrusal kaynak makinasının kullanım alanları arasında boyler, termosifon, güneş enerjisi kazanı, soğutma tankı, doğalgaz bacası ve LPG tüpü gibi ürünlerin imalatını belirtmektedir. Bu ürünlerde kaynak ihtiyacı ortak olsa da malzeme özellikleri, birleşim koşulları ve kalite gereksinimleri aynı değildir.
Örneğin bükülmüş bir gövdede kaynak hattının düzgün kapatılması önemliyken, düz levhaların birleştirilmesinde kenar hizasının korunması daha belirgin bir hazırlık konusu olabilir. Basınç altında çalışacak ekipmanlarda ise ilgili tasarım, imalat ve muayene gerekliliklerinin ayrıca karşılanması gerekir.
Doğrusal Kaynak Makinası Seçiminde Nelere Bakılmalı?
Makine seçimine yalnızca iş parçasının genel görünümünden hareketle karar verilmemelidir. Aynı biçimdeki parçalar, farklı malzemelerden üretildiğinde veya farklı birleşim koşullarına sahip olduğunda değişik kaynak düzenleri gerektirebilir.
Değerlendirme sırasında şu soruların cevaplanması yararlıdır:
- Üretilecek parçalar düz levha mı yoksa bükülmüş gövde biçiminde mi?
- Birleşim hattı makine üzerinde düzgün biçimde hizalanabiliyor mu?
- Kaynak sırasında parçanın sabitlenmesi için hangi koşullar gerekli?
- Kaynak iç yüzeyden mi yoksa dış yüzeyden mi yapılacak?
- Üretim için hangi kaynak yöntemi tercih ediliyor?
- Parça değişimlerinde hazırlık ve konumlandırma gereksinimleri nasıl farklılaşıyor?
- Kaynak sonrası hangi görsel ve teknik kontroller uygulanacak?
Bu soruların cevapları, üretim ihtiyacının doğru tarif edilmesini sağlar. Özellikle farklı geometrilerde parça imal eden işletmelerde kullanılacak düzeneğin uygunluğu, iş parçalarının gerçek özellikleri üzerinden değerlendirilmelidir.
Kaynak Kalitesinde Makine Kadar Hazırlık da Önemlidir
Doğrusal hareket sağlayan bir kaynak sistemi, kaynak dikişinin her koşulda hatasız oluşacağını garanti etmez. Birleşim yüzeyindeki kirlenme, uygun olmayan kaynak ağzı, yanlış torç konumu veya hatalı parametreler makineyle yapılan uygulamalarda da sorun oluşturabilir.
Bu nedenle kaynak öncesinde parçaların temizliği, kenarların durumu ve sabitleme koşulları kontrol edilmelidir. Kaynak sırasında seçilen yönteme uygun koruyucu önlemler alınmalı, işlem sonrasında ise dikişin görünümü ve gerekli diğer kalite özellikleri değerlendirilmelidir.
Uzun boyuna dikişlerde kontrollü ilerleme, üretimin tekrarlanabilirliğini destekleyen önemli bir unsurdur. Ancak doğru sonuç; hazırlık, makine hareketi, kaynak parametreleri ve kontrol süreçlerinin birlikte yönetilmesine bağlıdır.
Kamesh Welding Doğrusal Kaynak Çözümleri
Konya'da faaliyet gösteren Kamesh Welding, kaynaklı imalat yapan sanayi işletmeleri için kaynak otomasyon makineleri tasarlayan ve üreten bir firmadır. Ürünleri arasında doğrusal kaynak makinalarının yanı sıra farklı kaynak otomasyon uygulamalarına yönelik sistemler de bulunmaktadır.
Firmanın doğrusal kaynak çözümü, düz sac ve levhaların ve çeşitli biçimlerde bükülmüş gövdelerin boyuna kaynak işlemlerine yönelik olarak sunulmaktadır. İçten ve dıştan kaynak yapılabilmesi ile farklı kaynak yöntemleriyle çalışabilmesi, ürünün açıklanan özellikleri arasındadır.
Üretim hattında uzun ve doğrusal kaynak dikişleri bulunan işletmeler, ihtiyaçlarını değerlendirirken iş parçasının biçimini, kullanılacak kaynak yöntemini ve mevcut üretim düzenini esas alabilir. Kamesh Welding'in ürün sayfasındaki satış teklif formu üzerinden uygulamaya ilişkin bilgiler iletilerek uygun makine çözümünün değerlendirilmesi talep edilebilir.